 English▼


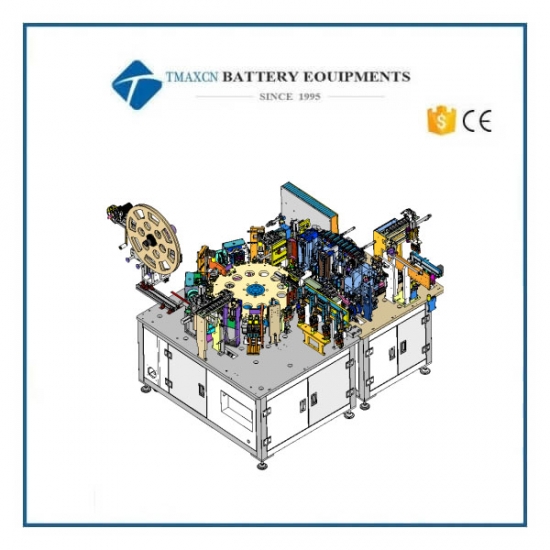
Автоматическая установка для вставки цилиндрических литий-ионных аккумуляторов 18650 в корпус
Model Number:
TMAX-ZDRK18650Оплата:
Credit Card, Paypal, T/T , Western Union, LCDelivery Time:
5 days
- WhatsApp : +86 18659217588
- Отправить по электронной почте : David@tmaxcn.com
- Отправить по электронной почте : Davidtmaxcn@gmail.com
- Wechat : 18659217588
- пилот батареи / производственная линия
- аккумуляторная лаборатория сборки
- Lithium Battery Pack Assembly Line
- Solid State Battery Assembly Line
- Sodium Ion Battery Production Line
- Supercapacitor Assembly Line
- Lithium Ion Battery Recycling Plant
- Dry Electrode Preparation Solution
- Perovskite Based Solar Cell Lab Line
- Electrode Preparation
- Ли ионная батарея материалы
- пена металлическая электродная
- катодные активные материалы
- анодные активные материалы
- Customized Battery Electrode
- Монета клеток материалы
- литиевый чип
- цилиндрические части ячейки
- аккумуляторные токосъемники
- батареи проводящих материалов
- электролит и мешочек
- Metal Mesh
- аккумуляторная батарея
- разделитель и лента
- алюминиевая ламинатная пленка
- полоса никеля / фольга
- Battery Tabs
- графеновые материалы
- Nickel Felt
- Titanium Fiber Felt
- Battery Pack Machine & Components
- Battery Pack Components
- Turnkey Solutions Battery Pack Assembly Line
- Cell Sorter
- Battery Pack Spot Welder
- Laser Welder
- Battery Charging Discharging Tester
- Battery Pack Aging Machine
- Battery Pack Comprehensive Tester
- Battery Pack Compression Machine
- CCD Visual Inspector
- Battery Paper Sticking Machine
- BMS Testing Machine
- Al Wire Bonding Machine
- все аккумулятор в сборе машина
- тестер аккумулятора и анализатор
- Battery Safety Tester
- Material Characterization Tester
- вальцовочный пресс
- машина точечной сварки металла
- вакуумный смеситель
- обжимной / разборочный станок
- вакуумный запайщик
- заполнение электролитом
- штабелирующая / намоточная машина
- электрод для резки / резки
- формовочная машина
- NMP Solvent Treatment System
- Lithium Battery Production Plant
- Вакуумные перчаточного ящика
- печи
- Hydraulic Press Machine
- Coater
- шаровая мельница
- лабораторная машина
- планетарный центробежный смеситель / мельница
- Вакуумные печи
- температура, влажность, тестовая камера
- Hardness Tester
- Spray Dryer
- инкубатор
- роторные испарители
- Viscometer
- Three Roller Mill
- анализатор площади поверхности
- лабораторная дробилка
- уф-отверждения машина
- ультранизкие морозильники
- Water Chiller
- Laser Cleaning Machine
- Cutting Machine
- Батарея
- другое лабораторное оборудование
- WhatsApp : +86 18659217588
- Отправить по электронной почте : David@tmaxcn.com
- Отправить по электронной почте : Davidtmaxcn@gmail.com
- : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
Предыдущий:
Станок для герметизации цилиндрических аккумуляторов (совместим с перчаточным боксом)Следующая:
Автоматическая установка «2 в 1» для завальцовки и очистки цилиндрических литий-ионных аккумуляторов
Автоматическая установка для вставки цилиндрических литий-ионных аккумуляторов 18650 в корпус
I. Технические требования
1. Технические требования к механической части
l Наименование оборудования: Установка для вставки цилиндрических литий-ионных аккумуляторов в корпус
l Применимый продукт: Серия 18650 (анод с одним или двумя выводами)
l Технические характеристики
a. Производительность: 60 изд./мин
b. Коэффициент использования оборудования (OEE): >90% (Чистое время производства ÷ (Время простоя + Чистое время производства) × 100%)
c. Выход годной продукции: >99%
l Требования к материалам
a. Рама машины: Рекомендуется сварная конструкция из квадратной трубы; внутри дверных панелей установлены магнитные фиксаторы.
b. Основная механическая конструкция: Сталь S45C.
l Габариты оборудования (мм)
a. Длина: 2500
b. Ширина: 2000 (включая секцию забора материала)
c. Высота: 1900
d. Высота стола (включая основную плиту основания): 680–720
e. После завершения разработки 3D-модель должна быть согласована и утверждена Заказчиком.
2. Технические требования к системе управления
1. Условия эксплуатации: Температура от -10°C до 45°C; относительная влажность <95%.
2. Электропитание: Однофазное 220 В перем. тока, 50 Гц.
3. Сжатый воздух: Давление >0,5 МПа; расход 180 л/мин.
II. Схема проектирования автоматической установки для вставки цилиндрических литий-ионных аккумуляторов в корпус
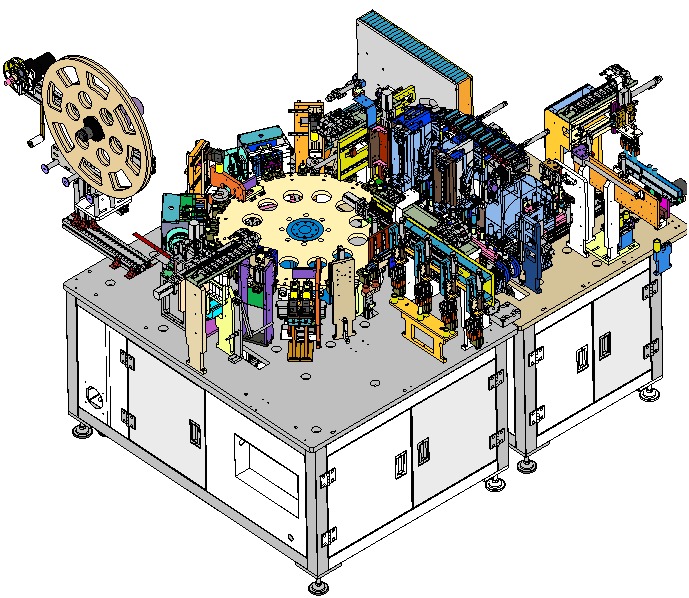
Данное оборудование представляет собой автоматическое устройство для корпусирования цилиндрических литий-ионных аккумуляторов 18650 (анод с одним или двумя выводами).
- Механизм подачи рулонов соединен с намоточным станком, расположенным выше по технологической линии.
- Намотанный сердечник автоматически захватывается манипулятором с конвейера для автоматической загрузки.
- Стальные корпуса загружаются в лоток вручную для последующего автоматического распределения.
- Оборудование автоматически измеряет внешний диаметр сердечника и отбраковывает некондиционные изделия.
- Автоматическое выравнивание токовыводов аккумулятора.
- Автоматическая вырубка и установка изоляционных шайб анода.
- Автоматическая гибка выводов.
- Автоматическая вставка сердечника в корпус.
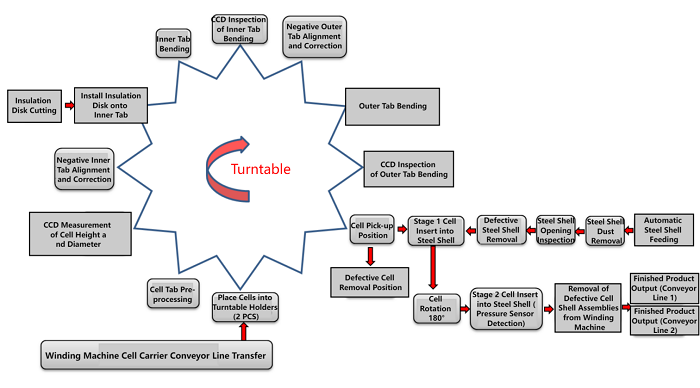
Аккумулятор загружается в носитель и подается ленточным конвейером. Намотанный сердечник последовательно перемещается кулачковым делителем для прохождения контроля. Вставка в корпус выполняется в два этапа под контролем датчиков давления. После вставки готовые изделия перемещаются двумя ленточными конвейерами. Загрузка и выгрузка осуществляются автоматически с помощью манипулятора. Все операции полностью автоматизированы, после чего изделия поступают на следующий этап производства.
1. План автоматизированной сборки
A. Проект механической конструкции
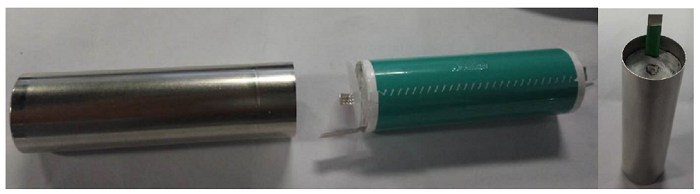
- Компоненты изделия:
|
Компонент |
Количество |
|
Стальной корпус |
1 шт. |
|
Изоляционная шайба |
1 шт. |
|
Сердечник (аккумулятор) |
1 шт. |
- Рабочий процесс автоматической станции:
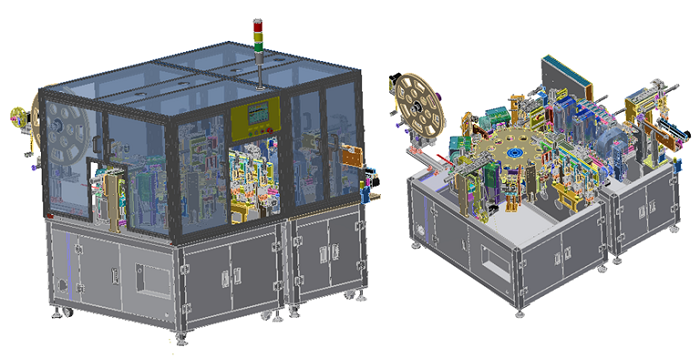
- Схема модели автоматической сборочной машины:
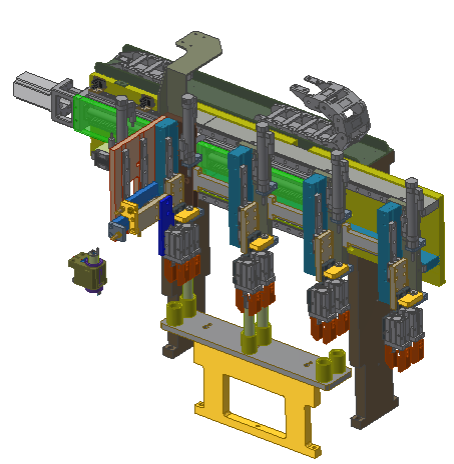
- Схема модели загрузки на поворотный стол:
Аккумулятор захватывается зажимами, по 2 шт. за цикл, и переносится на поворотный стол с помощью сервоприводного механизма перемещения.
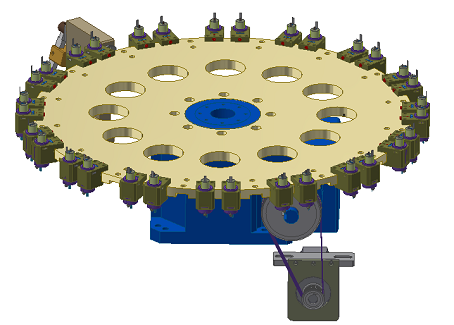
- Схема модели поворотного стола и узла фиксаторов:
Гнезда для фиксации аккумуляторов закреплены на поворотном столе. Каждая станция оснащена двумя гнездами, всего предусмотрено 16 станций.
- Схема модели механизма предварительной формовки внешнего вывода:
Внешние выводы разгибаются наружу из наклонного внутрь положения с помощью механизма формовки.
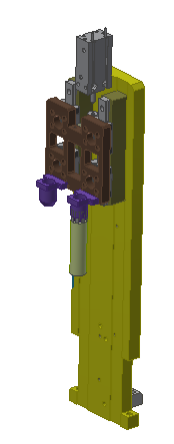
- Схема модели механизма CCD-контроля внутреннего вывода:
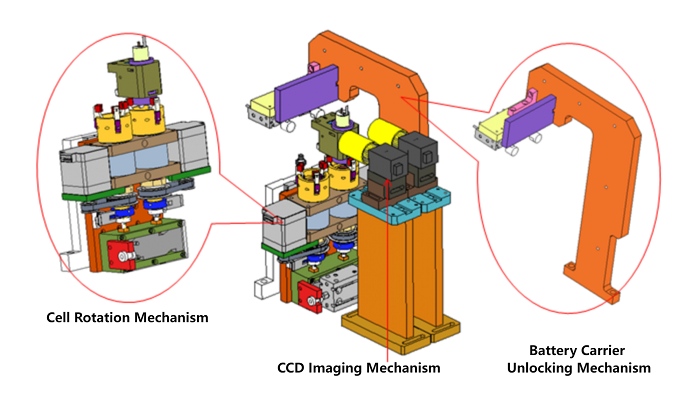
Механизм разблокировки фиксатора освобождает аккумулятор, после чего он приводится во вращение. Система CCD непрерывно сканирует объект; вращение прекращается, когда внутренний вывод оказывается в заданном положении для сборки.
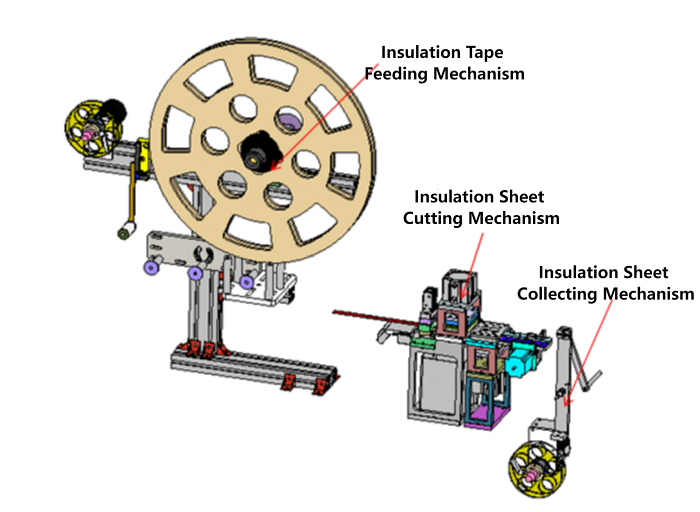
- Схема модели механизма подачи, вырубки и формовки изоляционных шайб:
Рулонный изоляционный материал подается из лотка, затем вырубается и формуется. Отработанный материал собирается механизмом намотки.
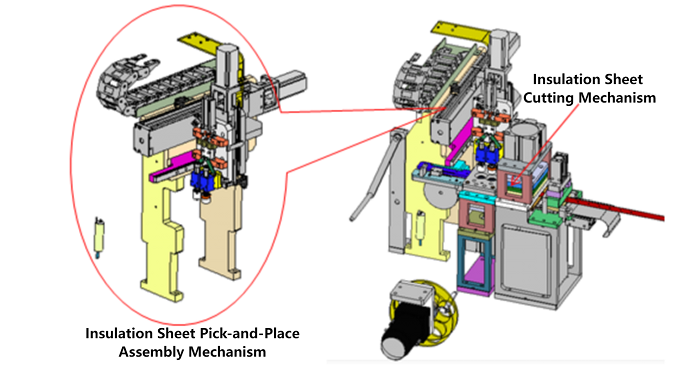
- Схема модели механизма переноса изоляционной шайбы на аккумулятор:
После вырубки изоляционная шайба захватывается вакуумным узлом (по 2 шт. за цикл) и устанавливается на аккумулятор сервомеханизмом переноса.
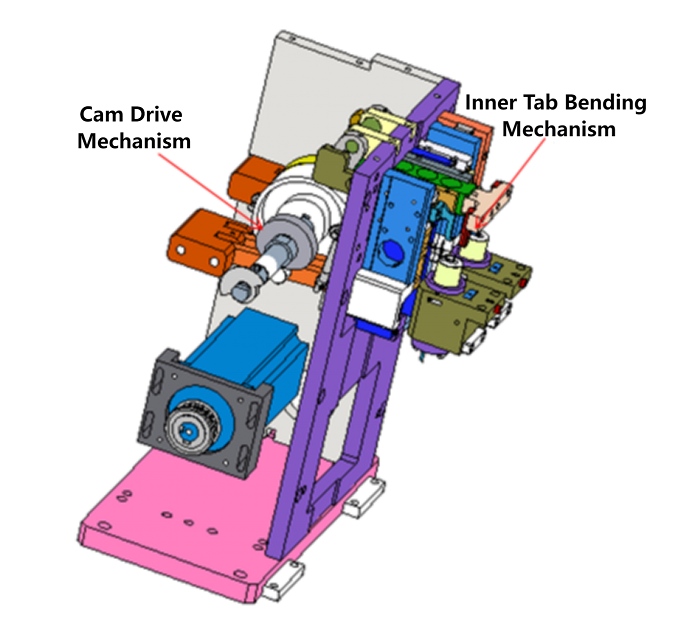
- Схема модели кулачкового механизма гибки внутреннего вывода:
Механизм гибки внутреннего вывода приводится в действие кулачковой передачей.
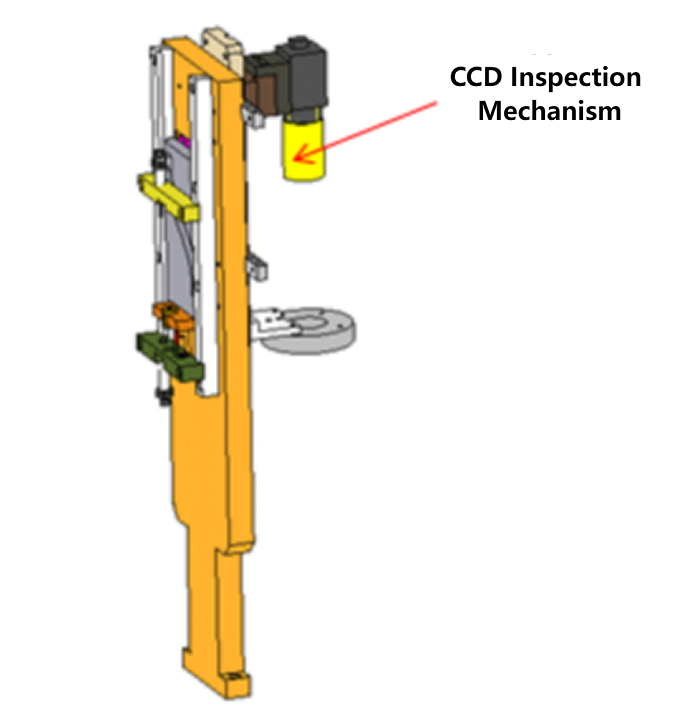
- Схема модели механизма CCD-контроля гибки внутреннего вывода:
Система CCD проверяет высоту отскока согнутого внутреннего вывода для подтверждения качества гибки.
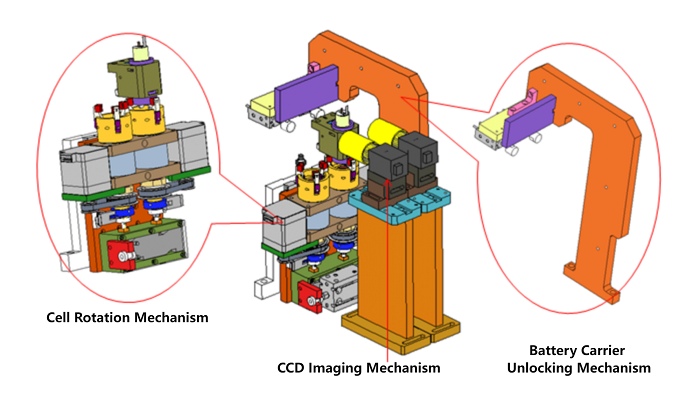
- Схема модели механизма CCD-контроля внешнего вывода:
Механизм разблокировки фиксатора освобождает аккумулятор, после чего он вращается. Система CCD сканирует поверхность; вращение прекращается при достижении внешним выводом программно заданного положения.
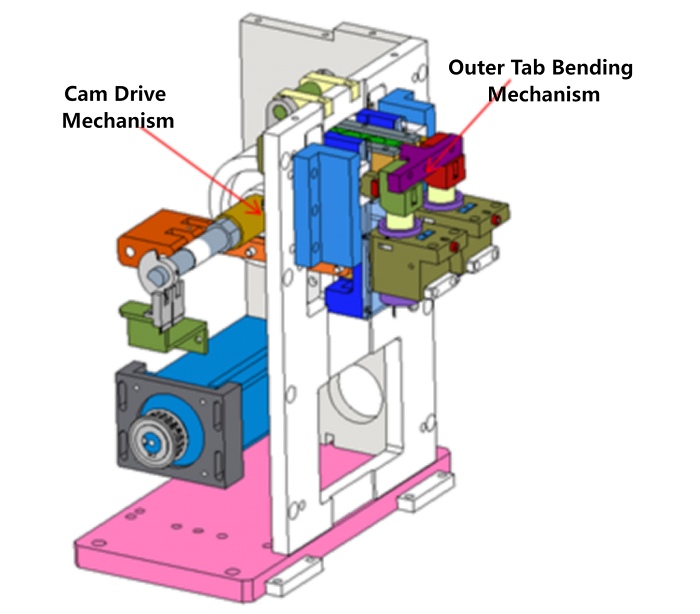
- Схема модели механизма CCD-контроля гибки внешнего вывода:
Механизм гибки внешнего вывода приводится в действие кулачковой передачей.
- Схема модели механизма выгрузки аккумулятора с поворотного стола:
Прошедшие контроль собранные аккумуляторы снимаются с поворотного стола с помощью зажимов.
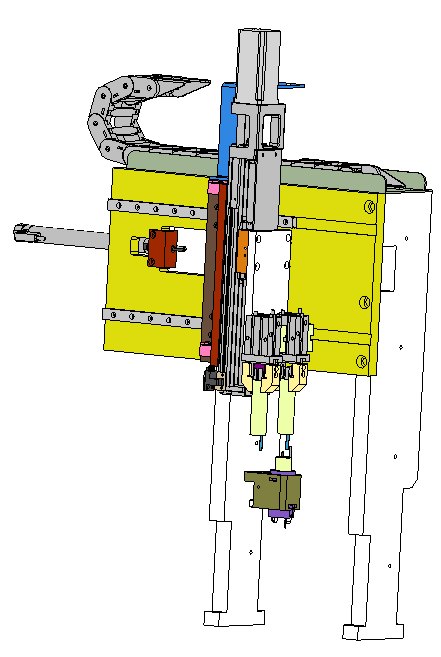
- Схема модели цепного конвейера для аккумуляторов:
Годные аккумуляторы транспортируются на цепных носителях.
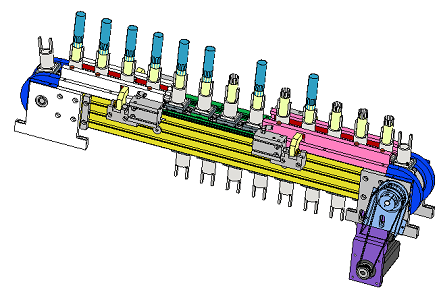
- Схема модели механизма отбраковки:
Аккумуляторы, признанные дефектными на предыдущих этапах контроля, окончательно отбраковываются манипулятором и помещаются на сервоноситель для последующего удаления вручную.
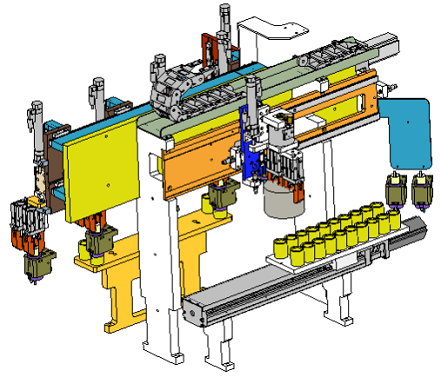
- Схема модели механизма распределения стальных корпусов:
Стальные корпуса помещаются в бункер. Неправильно ориентированные корпуса отбраковываются пневмоцилиндром; кондиционные корпуса подаются в цепной носитель.
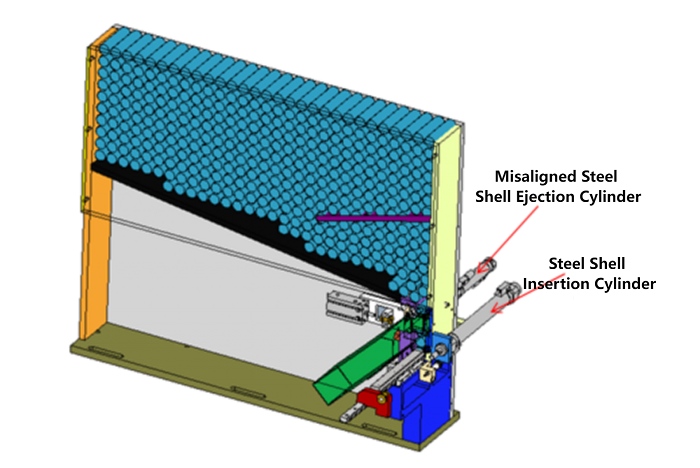
- Схема модели цепного конвейера стальных корпусов и механизма отбраковки:
Корпуса перемещаются цепным конвейером. При обнаружении перевернутых корпусов они удаляются механизмом сброса. Два корпуса позиционируются для сборки с аккумуляторами.
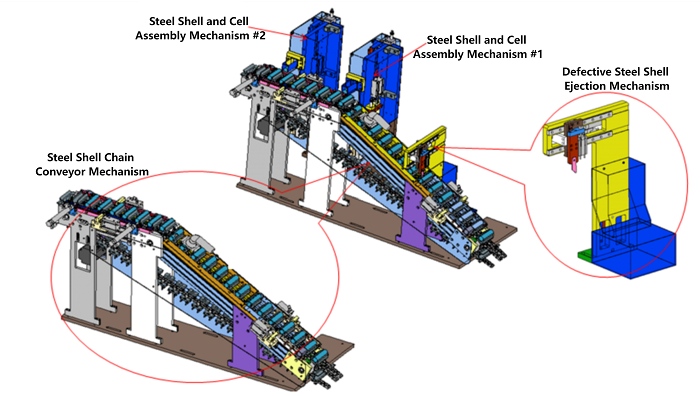
- Схема модели механизма сборки корпуса и аккумулятора:
Аккумулятор позиционируется на цепном носителе, и стальной корпус надевается на него в перевернутом состоянии.
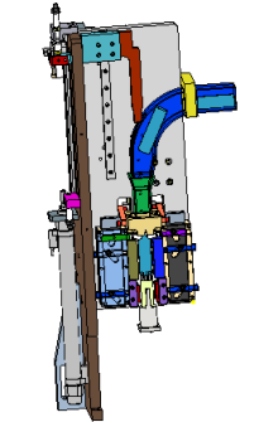
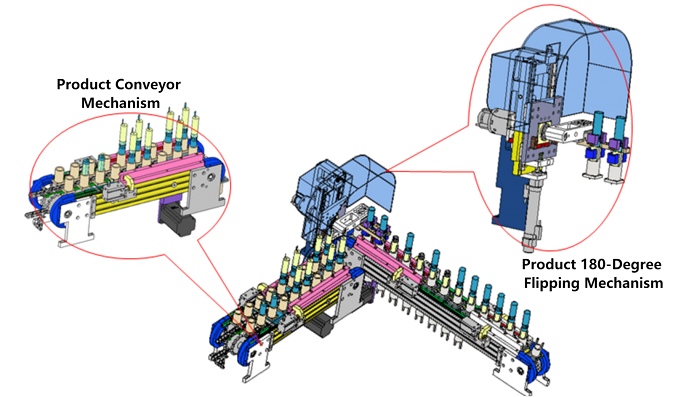
- Схема модели механизма сборки корпуса и аккумулятора (2):
Изделие захватывается зажимами, поворачивается на 180° поворотным цилиндром и помещается на цепной конвейер готовой продукции.
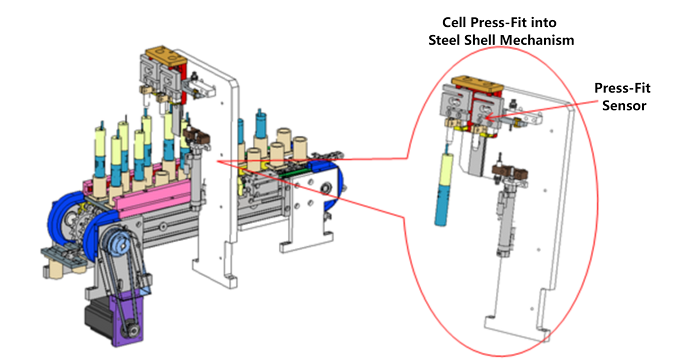
- Схема модели механизма запрессовки аккумулятора в корпус:
Процесс запрессовки контролируется датчиком давления, который определяет правильность вставки или наличие дефекта.
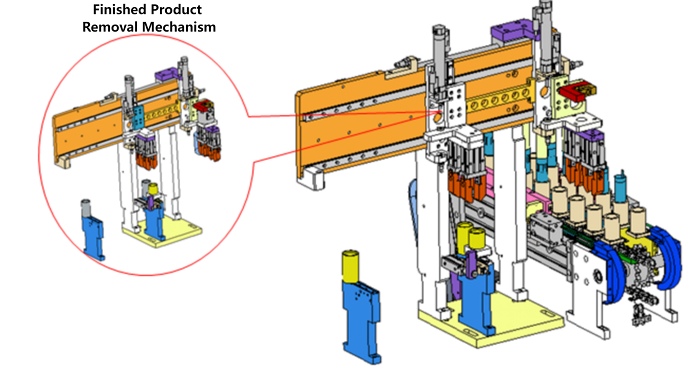
- Схема модели механизма выгрузки готовой продукции:
Готовое изделие захватывается зажимами и выводится из зоны сборки пневмоцилиндром.
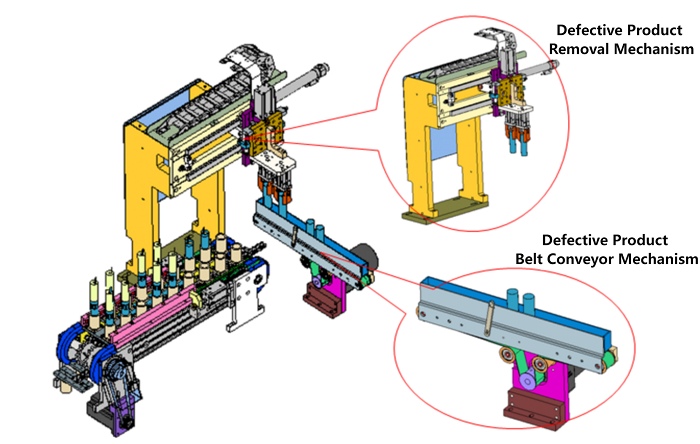
- Схема модели механизма выгрузки дефектной продукции:
Брак удаляется захватом и помещается на ленточный конвейер.
- Технические показатели эффективности оборудования:
1. Производительность: ≥60 изд./мин
2. Выход годной продукции: ≥99%
3. OEE: ≥90%
4. Габариты оборудования: 2500 (Д) × 2000 (Ш) × 1900 (В) мм
5. Рабочая температура: Комнатная
6. Относительная влажность: ≤65%
7. Электропитание: 220 В / 50 Гц, 3 кВт
8. Сжатый воздух: Давление >0,5 МПа; расход 180 л/мин
III. Основная конфигурация оборудования
|
№ |
Компонент |
Происхождение / Бренд |
|
1 |
Пневматические компоненты |
SMC, Mindman |
|
2 |
ПЛК-контроллер |
Mitsubishi, Omron, Hiconics |
|
3 |
Сенсорный экран |
Weintek, Kinco |
|
4 |
Промежуточное реле |
Schneider |
|
5 |
Серводвигатель |
Panasonic, Delta, Hiconics |
|
6 |
Автоматический выключатель |
Schneider |
|
7 |
Волоконно-оптический датчик |
KEYENCE |
|
8 |
Датчик давления |
ResTest |
|
9 |
Система CCD-контроля |
Basler |
|
10 |
Линейная направляющая |
Misumi, Hiwin |
|
11 |
Шаговая система |
Yako, Bolong, SLD |
|
12 |
Прочие стандартные комплектующие |
Misumi, IHD |
IV. Основные функции оборудования
|
№ |
Наименование |
Технические параметры |
Примечания |
|
1 |
Назначение системы |
Автоматическая загрузка цилиндрических литий-ионных аккумуляторов, измерение внешнего диаметра, автоматическая отбраковка некондиционных изделий, автоматическая подача изоляционных шайб, гибка выводов и вставка в корпус. |
|
|
2 |
Спецификация продукта |
Литий-ионный аккумулятор: диаметр 18 мм (анод с одним или двумя выводами) |
|
|
3 |
Скорость механической сборки |
60 шт./мин |
|
|
4 |
Диапазон отклонения угла вывода |
±15° (входящий материал) |
|
|
5 |
Автоматическое распределение |
Подача через передний конвейер и сервоманипулятор |
|
|
6 |
CCD-контроль высоты, диаметра и наличия положительного вывода |
Использование CCD для проверки высоты, диаметра и наличия плюсового вывода |
Калибровка по эталонному блоку |
|
7 |
Механизм сборки на поворотном столе |
Сборка на каждой станции через поворотный стол диаметром около 750 мм |
Высокоточный кулачковый делитель |
|
8 |
Контроль и выравнивание внутреннего отрицательного вывода |
Положение определяется оптикой, корректируется щуповым механизмом |
|
|
9 |
Вырубка и установка изоляционной шайбы |
Шайбы вырубаются штампом и переносятся на сердечник |
|
|
10 |
Гибка внутреннего отрицательного вывода |
Эластичный блок гибки адаптируется к разнице в длине вывода; прижим шайбы перед гибкой |
|
|
11 |
Выравнивание внешнего отрицательного вывода |
Выравнивание через волоконно-оптическое детектирование |
|
|
12 |
Гибка внешнего отрицательного вывода |
Эластичный блок гибки адаптируется к разнице в длине вывода; прижим шайбы перед гибкой |
|
|
13 |
Автозагрузка корпуса, обеспыливание и контроль горловины |
Включает распределение, удаление пыли и инспекцию горловины |
|
|
14 |
Первый этап вставки в корпус |
Направляемая вставка, нижний толкатель вводит аккумулятор на 1/3 глубины, контроль датчиком давления |
|
|
15 |
Второй этап вставки в корпус |
Запрессовка на 2/3 глубины; датчик давления активирует защиту от перегрузки и сигнализацию |
Давление зависит от допусков диаметров |
|
16 |
Контроль вставки и отбраковка |
Оптика подтверждает положение; выгрузка брака |
|
|
17 |
Выход готовой продукции |
Перенос на конвейерную линию с лотками |
|
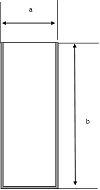
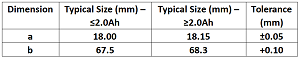
V. Спецификация процесса корпусирования
В связи с различиями в моделях сердечников и размерах корпусов, при соответствии указанным ниже размерам оборудование должно отвечать техническим требованиям для выполнения заданных функций.
V. Спецификация процесса корпусирования
В связи с различиями в моделях сердечников и размерах корпусов, при соответствии указанным ниже размерам оборудование должно отвечать техническим требованиям для выполнения заданных функций.
|
Код |
Наименование функции |
Функциональные требования |
Примечания |
|
1 |
Загрузка стальных корпусов |
1. Методы загрузки |
Стальной корпус
|
|
Вариант 1: Перенос корпусов из мешков (ориентированных горловиной в одну сторону) в фиксаторы конвейера горловиной вниз после механической обработки. |
|||
|
Вариант 2 (рекомендуемый): Вибробункер → манипулятор переносит корпуса в фиксаторы конвейера. |
|||
|
Вариант 3 (рекомендуемый): Из блистерных лотков → манипулятор переносит корпуса в фиксаторы конвейера. |
|||
|
2. Защита корпуса — обеспечена. |
|||
|
Необходимо обеспечить плавное позиционирование без царапин, повреждения покрытия или деформации. |
|||
|
Требования по шуму: допустимый уровень для операторов. |
|||
|
Применимые размеры корпусов:
|
|||
|
2 |
Онлайн-контроль округлости корпуса |
1. 100% контроль округлости — не предусмотрено. |
|
|
2. Автоматическая отбраковка некруглых корпусов — не предусмотрено. |
|
||
|
3 |
Обеспыливание корпуса |
1. Эффективное удаление пыли и металлических частиц с внутренних стенок — обеспечено. |
|
|
2. Сжатый воздух и вакуум с индикацией на манометре/вакуумметре — обеспечено. |
|
||
|
4 |
Загрузка сердечника |
Вариант 1: Роботизированный манипулятор автоматически находит и забирает сердечник из лотка, перенося его в фиксатор конвейера установки. — Забор из лотков не используется; применяется метод забора с конвейера. |
|
|
Сердечник может иметь 1-2 положительных и 1-2 отрицательных вывода. — Поддержка двух положительных выводов не предусмотрена; остальные конфигурации допустимы. |
|||
|
5 |
Калибровка округлости сердечника |
1. Корректировка округлости — обеспечено. |
|
|
2. Отсутствие повреждений при формовке — обеспечено. |
|
||
|
3. Контролируемое/отображаемое давление — не предусмотрено. |
|
||
|
6 |
Предварительная проверка диаметра сердечника |
1. Регулируемый диапазон обнаружения 17,0–17,6 мм — обеспечено. |
|
|
2. Отбраковка дефектных сердечников — обеспечено. |
|
||
|
7 |
Позиционирование отрицательного вывода |
1. Отклонение угла позиционирования внутреннего/внешнего вывода ≤3° — не достигнуто. |
|
|
2. Исключение смещения выводов — обеспечено. |
|||
|
8 |
Загрузка рулона изоляции |
1. Ручная периодическая замена — обеспечено. |
|
|
2. Запасной вал для быстрой смены материала — не предусмотрено (время замены короткое, функция не обязательна). |
|
||
|
3. Платформа для склейки ленты — не предусмотрено (время замены короткое, функция не обязательна). |
|
||
|
9 |
Вырубка и установка изоляционной шайбы |
1. Вырубка шайб из рулона в соответствии с чертежами — обеспечено. |
Нижняя изоляционная шайба
|
|
2. Требования к материалу — обеспечено: |
|||
|
① Материал: ПП или ПЭ |
|||
|
② Цвет: любой |
|||
|
③ Размеры: согласно чертежу. |
|||
|
3. Требования к материалу ножа — обеспечено. |
|||
|
4. Легкая замена ножа — обеспечено. |
|||
|
5. Стабильность крепления ножа — обеспечено. |
|||
|
6. Правильная установка шайбы; контроль отсутствия шайбы с сигнализацией и отбраковкой — обеспечено. |
|||
|
10 |
Гибка отрицательного вывода |
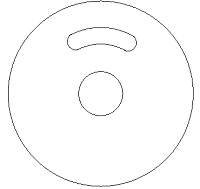
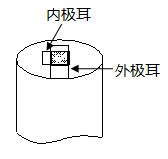
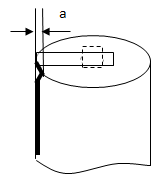
1. После гибки должно соблюдаться: |
Рис. 1 (Норма)
|
|
a. Внутренние/внешние выводы (разница углов 0°–360°) должны закрывать центральное отверстие; отсутствие складок или аномальных изгибов — обеспечено. |
|||
|
b. Деформация не более 0,2 мм — обеспечено. |
Рис. 2 (Брак)
|
||
|
c. Отклонение края вывода от края центрального отверстия ±0,3 мм — обеспечено. |
|||
|
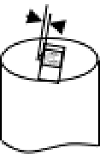
2. CCD-контроль положения и дефектов вывода — обеспечено. |
Рис. 3 (Смещение вывода — Брак)
|
||
|
3. Автоотбраковка сердечников без изоляционной шайбы — обеспечено. |
|||
|
4. Выгрузка брака через отдельный канал — обеспечено. |
|||
|
11 |
Вставка сердечника в корпус |
1. Регулируемое/устанавливаемое давление вставки — обеспечено. |
|
|
2. Точность давления 0,01 кгс или эквивалент — обеспечено. |
|
||
|
3. Отсутствие изменения относительного положения после вставки — обеспечено. |
|
||
|
4. Положение вывода соответствует «Пункт 8, Функция 1» — обеспечено. |
|
||
|
5. Отсутствие серьезных повреждений (допускаются незначительные царапины/складки). |
|
||
|
6. Торец положительного вывода не поврежден (на сепараторе возможны небольшие вмятины). |
|
||
|
7. Соблюдение концентричности без смещения или сдавливания — обеспечено. |
|
||
|
8. Рекомендуется пошаговая вставка на круговой станции — сервопривод, без вращения. |
|
||
|
9. Струйная маркировка положения отрицательного вывода — не предусмотрено. |
|
||
|
12 |
Регулировка положения аккумулятора после вставки |
1. Автоматическая ориентация положительным выводом вверх — обеспечено. |
|
|
2. Отсутствие повреждений аккумулятора — обеспечено. |
|
||
|
3. Отсутствие относительного смещения компонентов — обеспечено. |
|
VI. Внешний вид оборудования
l 6.1 Внешний вид – Несущая рама представляет собой сварную конструкцию из квадратной трубы. Верхний защитный кожух выполнен из алюминиевого профиля с панелями из органического стекла. Цвет: стандартный небесно-голубой или по спецификации заказчика.
l 6.2 Интерфейс управления – Каждая машина оснащена независимым сенсорным экраном с интуитивно понятным интерфейсом для удобства эксплуатации и обслуживания.
l 6.3 Компоновка и направление установки – Чертежи компоновки для позиционирования и монтажа оборудования будут предоставлены отдельно.
VII. Технические параметры оборудования
|
№ |
Параметр |
Спецификация |
|
1 |
Выход годной продукции |
99% (относится только к дефектам, вызванным оборудованием) |
|
2 |
Производительность / Скорость |
≥60 изд./мин |
|
3 |
Коэффициент готовности |
≥90% (относится только к простоям по вине оборудования) |
|
4 |
Электрические характеристики |
Напряжение 220 В ±10%, мощность 10 кВт |
|
5 |
Сжатый воздух |
≥0,5 МПа |
|
6 |
Вакуум |
≥ -70 кПа |
|
7 |
Эргономика |
Конструкция машины обеспечивает оптимальное взаимодействие человека и оборудования |
|
8 |
Материалы |
Преимущественно алюминий, нержавеющая сталь или коррозионностойкие материалы с гальваническим покрытием |
VIII. Список запасных частей (в комплекте)
|
№ |
Наименование детали |
Ед. изм. |
Кол-во |
Примечания |
|
1 |
Штамп для вырубки изоляционных шайб |
компл. |
1 |
|
|
2 |
2-позиционный 5-ходовой электромагнитный клапан |
шт. |
1 |
SMC |
|
3 |
Зажим поворотного манипулятора выгрузки |
компл. |
1 |
|
|
4 |
Волоконно-оптический датчик |
шт. |
1 |
KEYENCE |
|
5 |
Прочие детали собственного производства (естественный износ) |
компл. |
1 |
Предоставляются бесплатно в течение 1 года |
|
6 |
Список быстроизнашивающихся деталей и чертежи обработки |
компл. |
1 |
Дополнительное соглашение |
|
7 |
Электрические схемы |
компл. |
1 |
|
|
8 |
Магнитный выключатель |
шт. |
1 |
SMC / Mindman |



 +86 13174506016
 David@tmaxcn.com


