 English▼


- Отправить по электронной почте : David@tmaxcn.com
- Отправить по электронной почте : Davidtmaxcn@gmail.com
- : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
блог
Производство автомобильных аккумуляторов: технологический процесс и руководство по оборудованию «под ключ»
Масштабирование производства аккумуляторов для электромобилей требует строгого контроля технологических процессов, стабильного выхода годной продукции и надежной автоматизации. Инженеры часто сталкиваются с проблемой соблюдения баланса между высокой производительностью и идентичностью характеристик ячеек на этапах сортировки, сварки соединений и финальной проверки блоков. Малейшие отклонения при сборке модулей или соединении шин приводят к высокому уровню брака и создают угрозу безопасности при эксплуатации. В данном техническом обзоре подробно рассматривается каждая рабочая станция, описываются ключевые точки интеграции оборудования и демонстрируется, как модульное проектирование снижает риски при вводе предприятия в эксплуатацию.
Основные этапы сборки аккумуляторных батарей
Современное производство превращает отдельные входящие ячейки в жесткие высоковольтные аккумуляторные блоки. Процесс начинается с тестирования каждого элемента для проверки внутреннего сопротивления и напряжения разомкнутой цепи. Прошедшие проверку ячейки автоматически группируются, что гарантирует идентичные электрохимические характеристики во всей цепи.
Сгруппированные ячейки направляются на участки изоляции и сборки в силовой каркас. Автоматизированные системы запрессовывают блоки с соблюдением жестких допусков перед лазерной обработкой. Постоянное усилие зажима на этом этапе обеспечивает стабильность призматических ячеек в условиях теплового расширения.
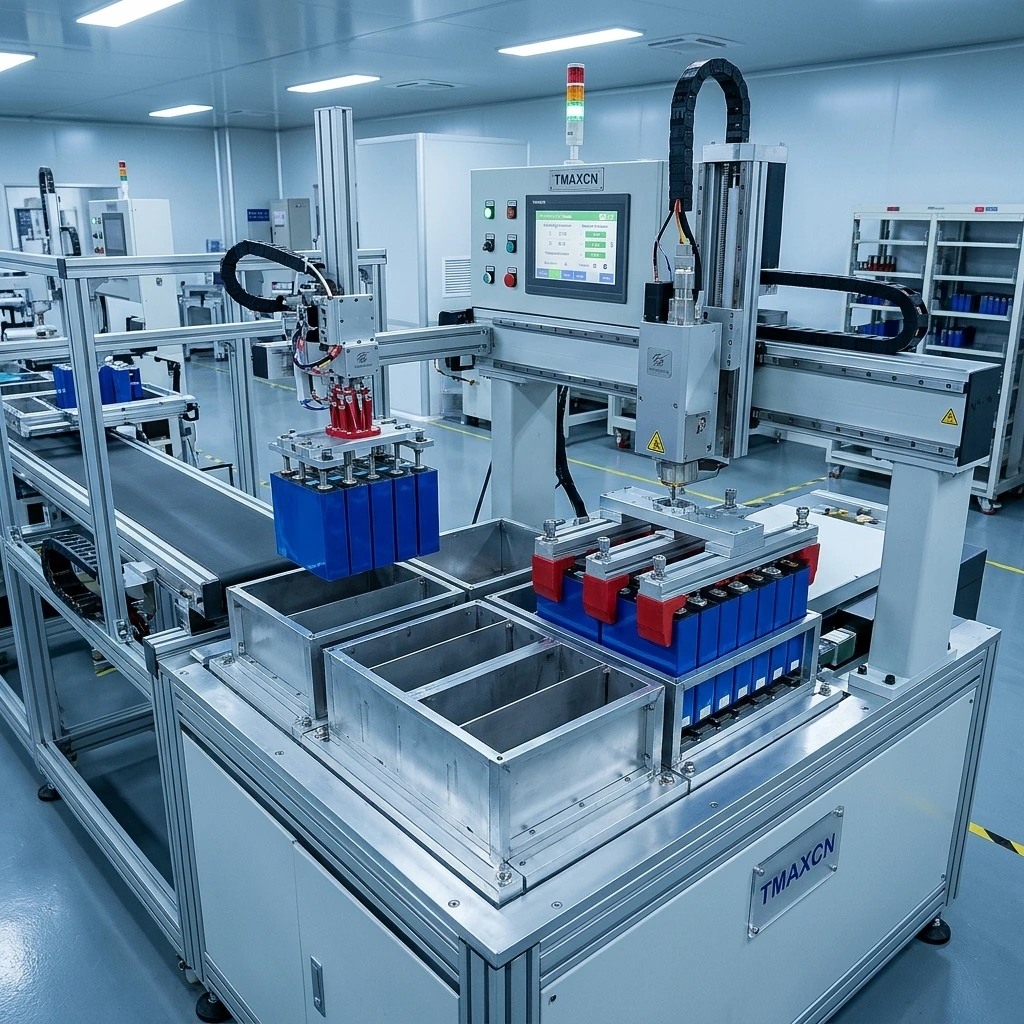
После сборки в стеки выполняется очистка клемм модулей и установка соединительных шин. Современные предприятия используют специализированные , которые обеспечивают перемещение ячеек без повреждения внешних пленок и механического напряжения на выводах.
Прецизионное соединение и контроль качества
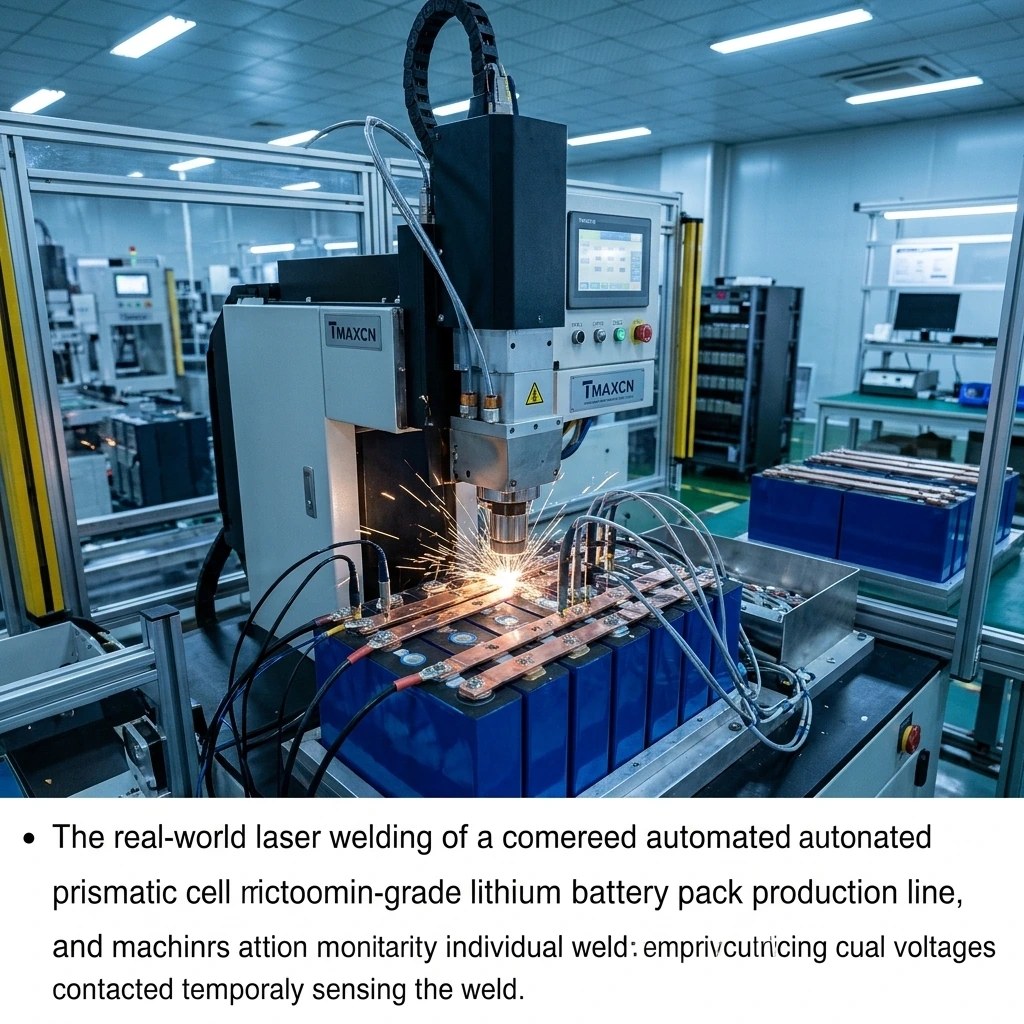
Соединение межэлементных контактов — самый ответственный участок на производстве. Сварка медных и алюминиевых шин требует высокой скорости и точного контроля подводимой энергии, чтобы исключить термическое повреждение внутренних слоев ячеек. Камеры оптического распознавания сканируют положение каждой клеммы перед запуском луча, компенсируя позиционные допуски в режиме реального времени.
После монтажа шин подключаются жгуты проводов и платы управления для мониторинга напряжения каждой ячейки. Надежное проверяет протоколы связи, работу датчиков температуры и контакторов перед герметизацией корпуса.
Тестирование не ограничивается проверкой электрических соединений. Собранный корпус проходит испытания на герметичность гелиевым методом или методом падения давления для защиты от проникновения влаги. Затем готовые изделия проходят полные циклы заряд-разрядного старения для подтверждения номинальной емкости под нагрузкой.
Выбор масштабируемого оборудования для новых предприятий
При проектировании нового цеха необходимо найти баланс между капитальными затратами и возможностями для будущего расширения. Полуавтоматические конфигурации обеспечивают высокую гибкость для новых программ выпуска электромобилей: операторы контролируют интеграцию блоков, в то время как роботы выполняют сортировку, сварку и высоковольтные испытания.
Выбор комплексного исключает проблемы несовместимости между столами сортировки, установками лазерной сварки и тестерами финишной линии. Стандартизированные интерфейсы связи упрощают мониторинг на каждом участке сборки.
Руководителям предприятий также следует учитывать время переналадки. Поскольку архитектура автомобильных модулей постоянно совершенствуется, регулируемая оснастка позволяет избежать длительных простоев линии и снизить затраты на переоборудование при смене типоразмеров призматических ячеек.
FAQ
Сколько времени занимает внедрение комплексного решения для сборки аккумуляторов «под ключ»?
Изготовление стандартного оборудования обычно занимает от 60 до 90 дней с момента утверждения технического задания до заводских приемочных испытаний. Оборудование поставляется с документацией CE напрямую с завода в Сямыне, что позволяет инженерным группам завершить монтаж и калибровку на объекте в течение двух-трех недель.
Можно ли интегрировать нестандартное оборудование для литиевых аккумуляторов в существующие производственные линии?
Да, модульное сборочное оборудование легко интегрируется с существующими сетями MES предприятия и локальными архитектурами ПЛК. Конвейеры, защитные блокировки и сенсорные шины используют стандартные протоколы промышленных сетей (fieldbus) для обеспечения бесперебойного потока данных и прослеживаемости на всем производстве.
 +86 13174506016
 David@tmaxcn.com


